So Sánh Lớp Phủ Mạ Điện Phân, Nhúng Nóng Và Geomet Cho Bulong
Trong kỹ thuật cơ khí và xây dựng hiện đại, độ bền của toàn bộ kết cấu phụ thuộc rất lớn vào tuổi thọ của các chi tiết liên kết nhỏ nhất như bulong, thanh ren hay tắc kê. Nếu không được bảo vệ bề mặt đúng cách, hiện tượng ăn mòn hóa học và ăn mòn điện hóa sẽ nhanh chóng làm suy giảm khả năng chịu lực, gây kẹt ren, đứt gãy liên kết và hư hỏng toàn bộ hệ thống.
Để giải quyết bài toán ăn mòn trong từng môi trường vận hành riêng biệt, kỹ sư cần nắm rõ đặc tính kỹ thuật của các công nghệ xử lý bề mặt phổ biến. Bài viết này INFAS FASTENERS sẽ phân tích chuyên sâu và so sánh 3 công nghệ lớp phủ hàng đầu: Mạ kẽm điện phân (Electro-galvanized), Mạ kẽm nhúng nóng (Hot-Dip Galvanized) và Phủ mạ Geomet (Zinc Flake Coating).
1. Tổng Quan Về Các Công Nghệ Phủ Bề Mặt Bulong
Mạ Kẽm Điện Phân (Electro-galvanizing)
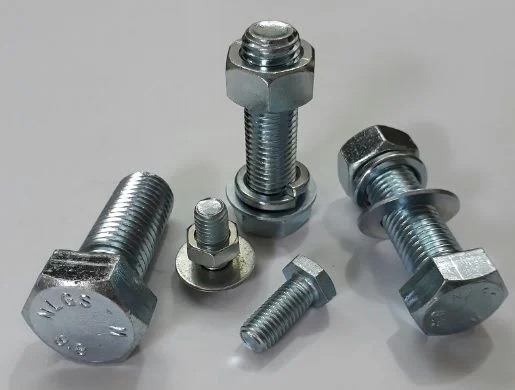
Công nghệ mạ kẽm điện phân sử dụng dòng điện để kết tủa một lớp kẽm kim loại mỏng lên bề mặt chi tiết thép. Phương pháp này cho bề mặt sáng bóng, thẩm mỹ cao, chiều dày lớp mạ mỏng (thường từ 5 – 15 µm) nên không ảnh hưởng đến dung sai bước ren. Tuy nhiên, khả năng chống ăn mòn trong môi trường khắc nghiệt khá hạn chế.
Mạ Kẽm Nhúng Nóng (Hot-Dip Galvanizing - HDG)
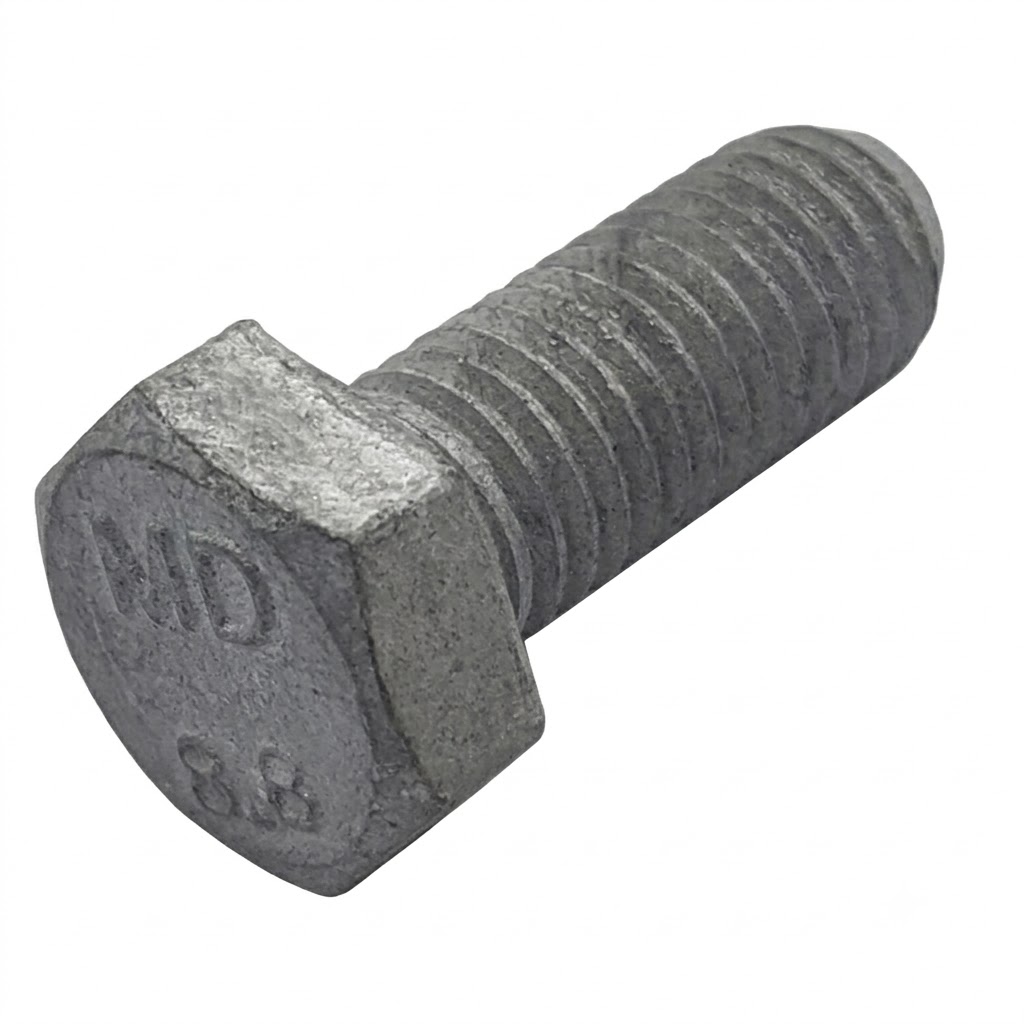
Phương pháp này nhúng trực tiếp vật liệu thép đã làm sạch vào bể kẽm nóng chảy ở nhiệt độ khoảng 450°C - 460°C. Lớp phủ thu được gồm các lớp hợp kim kẽm - sắt có độ bám dính cực cao, độ dày lớn (từ 45 – 85 µm hoặc cao hơn). Mạ nhúng nóng bảo vệ cơ học vượt trội cho các công trình ngoài trời, kết cấu thép ngoài cảng biển.
Công Nghệ Phủ Geomet (Zinc Flake Coating)
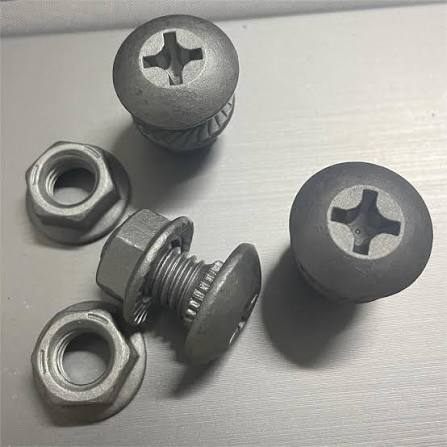
Geomet là công nghệ phủ màng không điện phân (Non-electrolytic), bao gồm các vảy kẽm và nhôm phân tán trong dung môi hữu cơ đặc biệt. Lớp phủ này có độ dày mỏng (5 – 15 µm) nhưng mang lại khả năng chống ăn mòn vượt trội (1000 - 1500 giờ phun muối) và hoàn toàn loại bỏ rủi ro giòn hydro (Hydrogen Embrittlement) - hiện tượng nguy hiểm trên thép cường độ cao.
2. Bảng Tra Cứu So Sánh Thông Số Kỹ Thuật 3 Lớp Phủ
| Tiêu Chí Kỹ Thuật | Mạ Kẽm Điện Phân (EG) | Mạ Kẽm Nhúng Nóng (HDG) | Phủ Mạ Geomet |
|---|---|---|---|
| Độ dày lớp phủ (µm) | 5 - 15 µm | 45 - 85 µm | 5 - 15 µm |
| Độ bền phun muối (ASTM B117) | 24 - 72 giờ | 500 - 1000 giờ | 1000 - 1500+ giờ |
| Ảnh hưởng bước ren | Không ảnh hưởng | Cần tiện vạt/chạy lại ren | Không ảnh hưởng (Dung sai chuẩn) |
| Nhiệt độ xử lý | Nhiệt độ phòng (~30°C) | 450°C - 460°C | 300°C (Sấy gia nhiệt) |
| Rủi ro giòn Hydro (Hydrogen Embrittlement) | Cao (Cần hấp khử Hydro) | Trung bình / Thấp | Hoàn toàn bằng 0 |
| Khả năng chịu nhiệt độ môi trường | Dưới 100°C | Dưới 200°C | Lên đến 300°C |
| Môi trường ứng dụng đề xuất | Trong nhà, cơ khí nhẹ, khô ráo | Ngoài trời, ven biển, công nghiệp nặng | Ô tô, năng lượng gió, hóa chất, ngoài trời |
3. Tương Thích Vật Liệu Và Ứng Dụng Trong Thực Tế
Mỗi loại mác thép và cấp bền đòi hỏi một phương pháp xử lý bề mặt tương ứng nhằm bảo đảm tính năng cơ lý tính của liên kết:
Đối với bulong cấp bền thấp và ứng dụng tiêu chuẩn
Với các liên kết cơ khí trong nhà hoặc kết cấu phụ tải nhẹ, sản phẩm như Bulong Đen 4.6 M8x20 thường được sử dụng ở dạng đen mộc tra dầu hoặc mạ kẽm điện phân để tối ưu chi phí mà vẫn đáp ứng yêu cầu kỹ thuật cơ bản.
Đối với sản phẩm cơ khí chính xác và chìm sâu
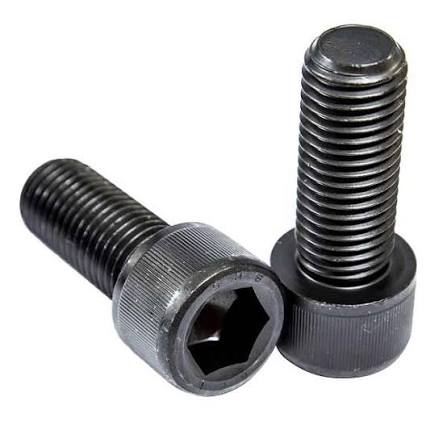
Các chi tiết như Lục giác chìm đầu bằng M8x20 đòi hỏi độ chính xác kích thước màng ren cực kỳ khắt khe. Nếu mạ nhúng nóng quá dày sẽ gây kẹt ren khi lắp ráp. Do đó, mạ kẽm điện phân hoặc phủ Geomet là sự lựa chọn hoàn hảo.
Đối với bulong cường độ cao (Cấp bền 10.9, 12.9)
Khi làm việc với bulong có lực kéo cao như Bulong Lục Giác Trụ 12.9 M6x20 hay Lục giác âm 12.9 M6x30, việc mạ điện phân cực kỳ nguy hiểm do nguyên tử Hydro chui vào mạng tinh thể thép gây gãy giòn đột ngột. Trong trường hợp này, công nghệ Geomet là giải pháp hàng đầu được các nhà sản xuất xe hơi và điện gió chỉ định.
1. Khi sử dụng bulong cấp bền từ 10.9 trở lên có mạ kẽm điện phân, bắt buộc đơn vị sản xuất phải trải qua công đoạn hấp khử Hydro (De-embrittlement baking) trong vòng 4 giờ sau khi mạ.
2. Đối với bulong mạ kẽm nhúng nóng, đai ốc (máy tán) đi kèm phải được cưa/ta-rô ren rộng hơn (Over-tapping) theo tiêu chuẩn ISO 965-4 để đảm bảo vặn vừa.
3. Kiểm tra chứng nhận CO/CQ luôn đi kèm kết quả thử nghiệm phun muối (Salt Spray Test) theo tiêu chuẩn ISO 9227 hoặc ASTM B117.
4. Câu Hỏi Thường Gặp (FAQ)
Tại sao không nên mạ kẽm nhúng nóng cho bulong đường kính nhỏ dưới M8?
Lớp mạ kẽm nhúng nóng có độ dày lớn (45-85 µm) và độ chảy đọng kẽm thừa cao khi đọng lại ở khe ren nhỏ (như M6, M8) sẽ làm đọng kẽm, biến dạng bước ren khiến đai ốc không thể vặn vào được.
Sự khác biệt về momen siết (Torque) giữa các lớp phủ là gì?
Lớp phủ Geomet tích hợp sẵn chất bôi trơn hệ số ma sát ổn định (μ = 0.12 - 0.18), giúp momen siết chính xác và không bị cháy ren khi vặn bằng máy tự động, tốt hơn nhiều so với mạ kẽm điện phân thông thường.
5. Kết Luận & Năng Lực Cung Ứng Của INFAS FASTENERS
Mỗi công nghệ mạ đều có vùng ứng dụng tối ưu riêng. Việc chọn đúng phương pháp xử lý bề mặt không chỉ giúp kéo dài tuổi thọ công trình mà còn tiết kiệm tối đa chi phí bảo trì cho nhà đầu tư.
INFAS FASTENERS tự hào là đơn vị tiên phong tại Việt Nam cung cấp đầy đủ các dòng bulong, thanh ren, tắc kê với đa dạng cấp bền từ 4.6 đến 12.9, đi kèm dịch vụ xử lý bề mặt đạt chuẩn quốc tế (Mạ điện phân, Mạ nhúng nóng, Phủ Geomet/Dacromet). Chúng tôi cam kết đầy đủ chứng chỉ CO/CQ, hỗ trợ test lực kéo, kiểm tra độ dày lớp mạ cho mọi dự án trọng điểm.