So Sánh Mạ Kẽm Điện Phân, Nhúng Nóng & Geomet
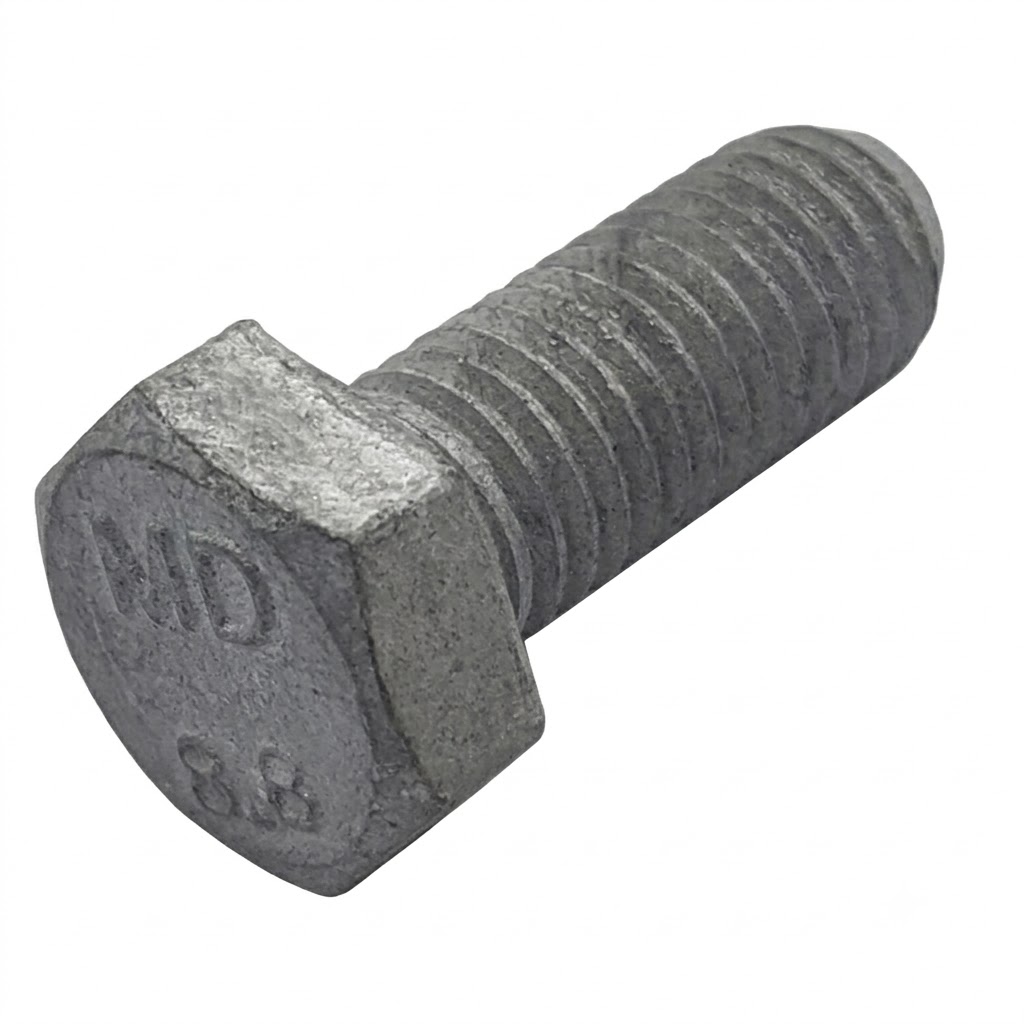
Trong các dự án cơ điện (M&E), kết cấu thép và nhà xưởng công nghiệp, việc lựa chọn phương pháp xử lý bề mặt cho hệ thống liên kết bulong, ốc vít quyết định trực tiếp đến tuổi thọ và độ an toàn của toàn bộ công trình. Một lớp phủ không đạt chuẩn có thể dẫn đến hiện tượng ăn mòn điện hóa, phá hủy liên kết chỉ sau vài năm vận hành trong môi trường ẩm ướt hoặc hóa chất.
Với vai trò là Trưởng phòng Kỹ thuật tại INFAS FASTENERS, tôi thường xuyên nhận được câu hỏi từ các kỹ sư và nhà thầu về việc nên chọn mạ điện phân, mạ kẽm nhúng nóng hay phủ Geomet. Bài viết này sẽ phân tích chi tiết bản chất kỹ thuật, ưu nhược điểm và ứng dụng thực tế của từng công nghệ để quý kỹ sư dễ dàng đưa ra quyết định tối ưu.
1. Tổng quan về các phương pháp xử lý bề mặt bulong liên kết
Mục đích cốt lõi của xử lý bề mặt là tạo ra một lớp rào cản vật lý và hóa học ngăn cách lõi thép bên trong tiếp xúc với tác nhân ăn mòn từ môi trường. Tùy thuộc vào vị trí lắp đặt (trong nhà, ngoài trời, gần biển, hoặc trong hầm xử lý nước thải), yêu cầu kỹ thuật sẽ thay đổi.
1.1. Mạ kẽm điện phân (Electro-Galvanizing)
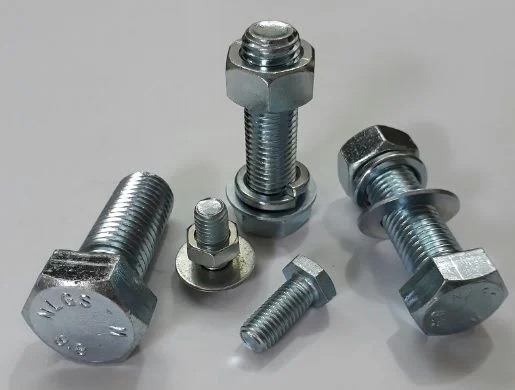
Đây là phương pháp sử dụng dòng điện để lắng đọng một lớp kẽm mỏng (thường từ 5 đến 15 micromet) lên bề mặt kim loại. Lớp mạ này có bề mặt nhẵn bóng, tính thẩm mỹ cao, phù hợp cho các cấu kiện trong nhà, khô ráo.
1.2. Mạ kẽm nhúng nóng (Hot-Dip Galvanizing)
Chi tiết thép được ngâm vào bể kẽm nóng chảy ở nhiệt độ khoảng 450°C. Quá trình này tạo ra phản ứng luyện kim hình thành các lớp hợp kim kẽm-sắt bám chắc vào lõi thép, với chiều dày lớp mạ từ 45 đến trên 85 micromet. Đây là tiêu chuẩn vàng cho các công trình ngoài trời, chịu thời tiết khắc nghiệt.
1.3. Công nghệ phủ Geomet (Zinc Flake Coating)
Đây là công nghệ phủ vảy kẽm và nhôm không dùng điện phân, được nung kết ở nhiệt độ cao. Geomet mang lại khả năng chống ăn mòn vượt trội mặc dù chiều dày lớp phủ rất mỏng (5-15 micromet), đồng thời hoàn toàn loại bỏ hiện tượng giòn hydro (hydrogen embrittlement) cho các loại bulong cường độ cao (10.9, 12.9).
2. Bảng tra cứu thông số kỹ thuật và so sánh chi tiết
Để giúp các kỹ sư kết cấu và M&E dễ dàng đối chiếu, INFAS Fasteners tổng hợp bảng so sánh kỹ thuật dưới đây:
| Tiêu chí kỹ thuật | Mạ kẽm điện phân | Mạ kẽm nhúng nóng | Công nghệ Geomet |
|---|---|---|---|
| Chiều dày lớp mạ | 5 - 15 µm | 45 - 85+ µm | 5 - 15 µm |
| Khả năng chống muối (ASTM B117) | 72 - 240 giờ | 500 - 1000+ giờ | 1000 - 1500+ giờ |
| Nguy cơ giòn hydro | Có (Cần sấy giảm ứng suất) | Không | Tuyệt đối không |
| Độ bám dính | Trung bình | Rất cao (Liên kết luyện kim) | Rất cao |
| Ứng dụng điển hình | Cơ điện trong nhà, máng cáp | Hạ tầng ngoài trời, cột điện | Ô tô, điện gió, giàn khoan biển |
3. Tư vấn lựa chọn vật tư thực tế từ chuyên gia INFAS
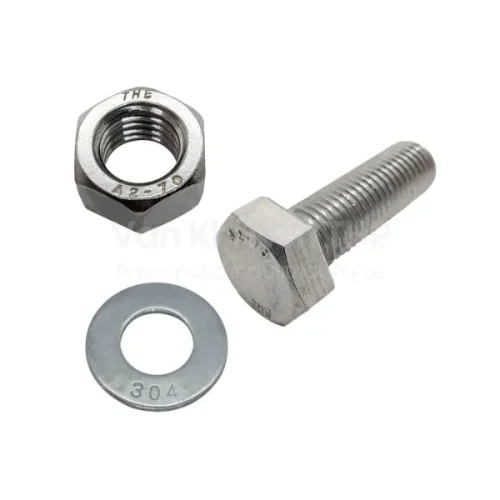
Khi thiết kế hệ thống giằng hoặc treo ống, ngoài bulong, các kỹ sư cần đặc biệt lưu ý đến các phụ kiện đi kèm như long đền và đai ốc. Ví dụ, khi sử dụng bulong nhúng nóng cho hệ thống ngoài trời, long đền cũng bắt buộc phải đồng bộ hóa chất lượng. Quý khách có thể tham khảo trực tiếp mẫu Long Đền Thép Nhúng Nóng M20 x 37 x 2.5mm hoặc dòng nhỏ hơn như Long Đền Thép Nhúng Nóng M10 x 22 x 1mm đang có sẵn tại hệ thống kho hàng của INFAS để đảm bảo độ tương thích tối đa về lớp phủ.
4. Các câu hỏi thường gặp (FAQ)
4.1. Bulong mạ kẽm nhúng nóng có dùng chung với đai ốc mạ điện phân được không?
Không nên. Do dung sai ren của hai phương pháp này khác nhau (nhúng nóng tạo lớp kẽm dày làm giảm bước ren thực tế), việc vặn chung có thể gây kẹt ren hoặc làm hỏng lớp bảo vệ, tạo điểm khởi đầu cho ăn mòn.
4.2. Tại sao bulong cường độ cao 10.9 thường được khuyến nghị phủ Geomet thay vì mạ nhúng nóng?
Nhiệt độ bể mạ nhúng nóng (khoảng 450°C) có thể ảnh hưởng nhẹ đến cấu trúc tế tổ và tính chất cơ học của thép cường độ cao. Trong khi đó, công nghệ Geomet nung kết ở nhiệt độ thấp hơn và không gây giòn hydro, giữ nguyên vẹn giới hạn bền của vật liệu.
Kết luận
Việc lựa chọn đúng phương pháp xử lý bề mặt không chỉ giúp tối ưu hóa chi phí đầu tư ban đầu mà còn bảo vệ uy tín nhà thầu qua sự bền vững của công trình. Tại INFAS FASTENERS, chúng tôi cung cấp đầy đủ các giải pháp liên kết từ bulong, thanh ren đến hệ thống long đền đạt chuẩn quốc tế, đi kèm đầy đủ hồ sơ kiểm định chất lượng. Hãy liên hệ ngay với đội ngũ kỹ thuật của chúng tôi để nhận tư vấn giải pháp vật tư chuyên sâu cho dự án của bạn.